


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
多片锯稳定性差频繁停机?设备参数与结构解析
发布时间:2026-09-19 09:00:00 人气:25 来源:本站
多片锯稳定性差频繁停机?设备参数与结构解析
在木材加工、建筑模板裁切以及托盘料生产线上,多片锯承担着将方木或板材一次性剖分成多片规格料的任务。与带锯或单片圆锯相比,多片锯的加工效率优势明显,但设备一旦出现稳定性问题,轻则锯切面粗糙、尺寸公差超标,重则主轴抱死、锯片碎裂,整条产线被迫中断。对于工厂采购和设备管理人员而言,理解多片锯稳定性的底层逻辑,比单纯比较价格或功率参数更有实际意义。
多片锯稳定性的核心:主轴系统与锯片匹配
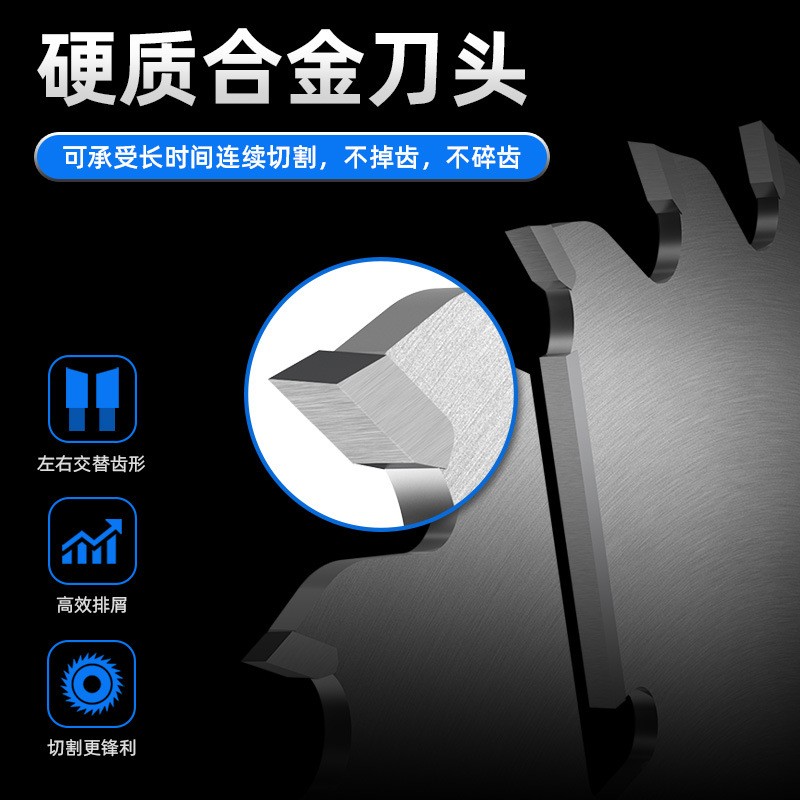
多片锯的稳定性首先取决于主轴系统的刚性。主轴在高速旋转时承受的径向切削力和轴向推力,会通过轴承传递到机身。如果主轴轴径偏细、轴承选型余量不足,或者主轴热处理工艺不到位,设备在连续负载下就会出现温升过快、轴向窜动等问题。行业内有经验的设备工程师通常会关注主轴径向跳动量这一指标,跳动量过大会直接导致锯片偏摆,进而影响锯路直线度和锯片寿命。
锯片与垫片的匹配同样关键。多片锯的锯片间距由垫片厚度决定,垫片平行度差或锯片自身平面度超差,会使相邻锯片之间产生干涉倾向。这种干涉在空载时不易察觉,一旦进料负载增加,锯片组就会形成共振,表现为锯切噪音骤然升高、木料表面出现规律性波纹。因此,在多片锯稳定性评估中,主轴系统与锯片组的整体配合精度,往往比单一部件的品牌更重要。
进料系统对多片锯稳定性的隐性影响
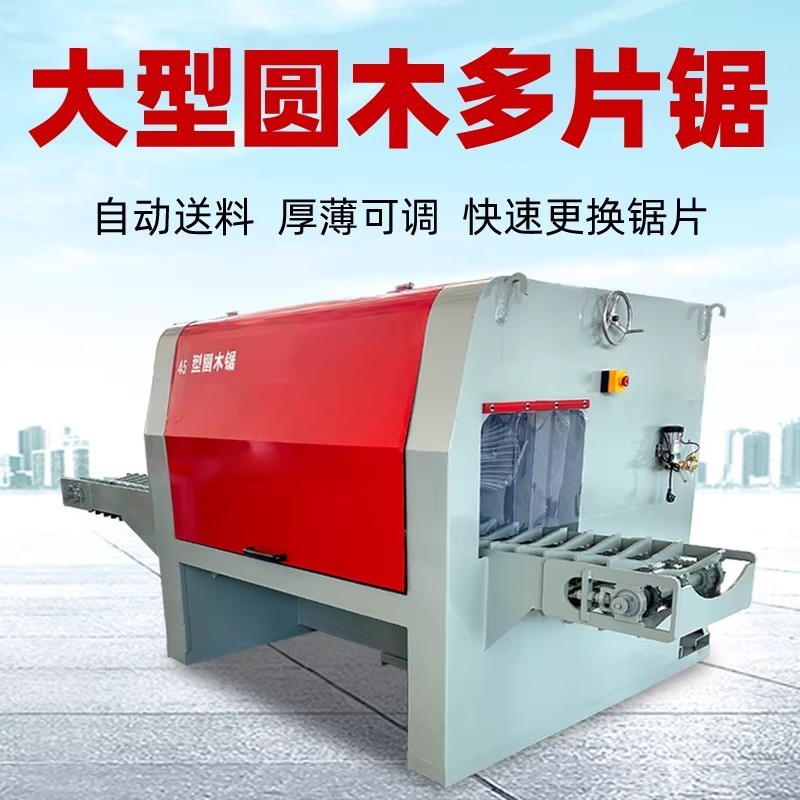
不少工厂在排查多片锯稳定性问题时,习惯把注意力集中在锯切主轴上,却忽略了进料系统的隐性作用。多片锯的进料通常采用上下压辊配合链条或履带传送,压辊压力不均、链条张紧度不一致,都会造成木料在锯切过程中发生横向偏移。这种偏移虽然幅度不大,但足以让锯片承受额外的侧向力,长期运行会加速主轴轴承磨损,形成稳定性下降的恶性循环。
进料速度与锯切负载的匹配也是一项容易被忽视的参数。部分操作人员为提高产量,将进料速度调至设备上限,但木材硬度、含水率或节疤分布一旦变化,主轴负载就会瞬间飙升。稳定性的本质是设备在动态负载下的抗扰动能力,进料系统如果缺乏有效的负载反馈或过载保护,多片锯在遇到硬节或金属异物时,很容易发生闷车甚至打坏锯片。
采购阶段如何判断多片锯稳定性设计是否到位
工厂采购多片锯时,面对供应商提供的参数表,建议从以下几个维度做稳定性相关的核实,而非仅对比主电机功率和锯片数量。
机身结构与减振设计
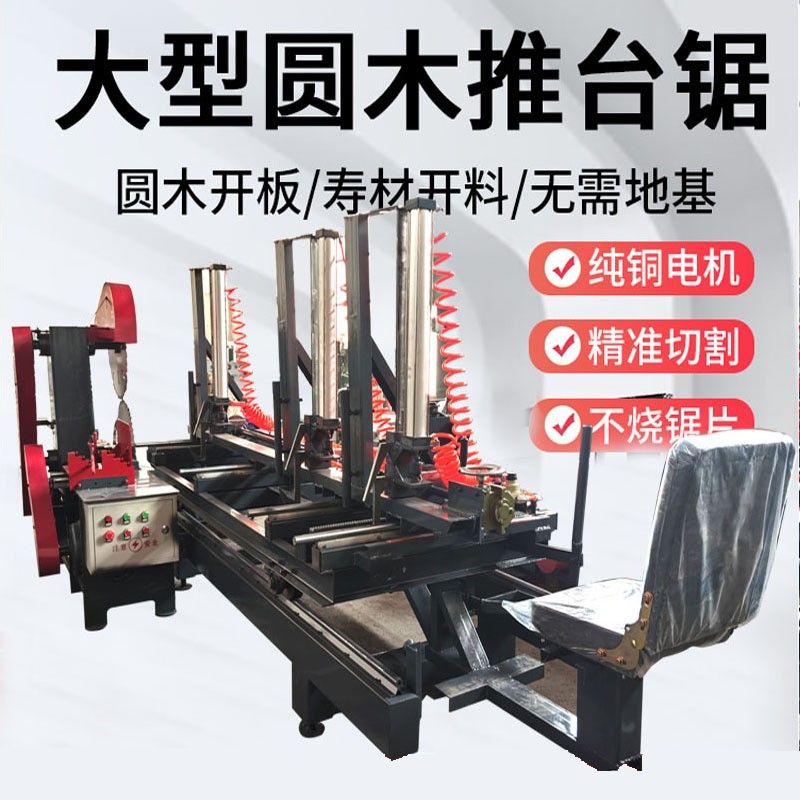
机身铸铁件的壁厚、时效处理工艺以及地脚固定方式,决定了设备的基础刚性。焊接机身如果未经过充分的去应力退火,在长期交变负载下容易变形,导致主轴与进料导轨的相对位置发生偏移。此外,部分机型在主轴上增加减振结构或采用多组轴承支撑,这类设计对提升多片锯稳定性有实际帮助,采购时可要求供应商提供结构示意图加以确认。
锯片冷却与排屑通道
锯切过程中产生的热量如果无法及时带走,主轴和锯片都会发生热膨胀,改变原有的配合间隙。冷却液喷射位置是否准确、排屑通道是否顺畅,直接影响设备能否长时间连续稳定运行。排屑不畅会导致锯屑在锯路内反复研磨,增加锯切阻力,这也是许多多片锯在连续工作两小时后稳定性明显下降的常见原因。
电气控制与保护逻辑
主电机电流监测、进料速度自动调节、过载停机保护等电气功能,看似与机械稳定性无关,实际上决定了设备在异常工况下的容错能力。一台具备负载自适应功能的多片锯,在遇到木材硬度变化时能够主动调整进料速度,避免主轴承受冲击载荷,从而在长期使用中保持更稳定的加工表现。
使用维护中影响多片锯稳定性的常见误区
即使设备本身设计合理,使用维护不当同样会削弱多片锯稳定性。以下三种情况在实际生产中较为普遍。
误区一:锯片用到不能切才换。锯片磨损后切削阻力增大,主轴负载随之上升,操作人员往往通过降低进料速度来维持生产,但这会让锯片处于低效磨削状态,进一步加剧主轴发热。定期检查锯片磨损量并按时更换,是保持多片锯稳定性的基础操作。
误区二:垫片混用不校验。不同批次垫片的厚度公差存在差异,混用后锯片间距一致性变差。建议每次更换锯片组时,用千分尺抽检垫片厚度,并确保垫片表面清洁无毛刺。
误区三:忽略导轨与压辊的日常校准。进料导轨的平行度、压辊的升降同步性,会随着使用时间逐渐偏移。建议每季度对进料系统做一次精度校验,发现偏差及时调整,避免小问题演变为主轴异常磨损。
FAQ:多片锯稳定性常见问题解答
多片锯稳定性差主要表现为哪些现象?
常见现象包括锯切面出现规律性波纹、木料尺寸公差波动增大、锯切噪音异常升高、主轴温升过快以及锯片非正常磨损或碎裂。出现上述任一情况,都应对主轴跳动、锯片平面度和进料系统精度进行排查。
新购多片锯需要做哪些稳定性验收?
建议在空载和负载两种状态下分别检测主轴径向跳动、锯片端面跳动、进料速度均匀性以及连续运行两小时后的主轴温升。同时可试切不同硬度与含水率的木料,观察尺寸精度和表面质量是否稳定。
多片锯主轴轴承多久需要更换?
更换周期没有统一标准,取决于设备负载率、润滑状况和木材特性。建议结合振动监测和温升记录来判断,当轴承游隙增大、噪音明显或温升异常时,应及时检修更换,避免连带损伤主轴。
提高多片锯稳定性是否只能靠换设备?
并非如此。对于已在使用的设备,通过规范锯片与垫片管理、定期校准进料系统、优化进料速度与负载匹配,可以在一定程度上改善稳定性。若机身刚性或主轴系统存在设计缺陷,则需评估改造或更新设备的必要性。


相关新闻
- 小型多片锯加工精度影响因素与产线适配要点 2026-09-20
- 密度板多片锯加工精度与锯切效率如何兼得 2026-09-20
- 多片锯租赁在木材加工厂降本增效中的实际应用观察 2026-09-19
- 多片锯稳定性差频繁停机?设备参数与结构解析 2026-09-19
- 方木多片锯加工效率上不去,问题往往出在这几个技术细节 2026-09-17
- 从锯切精度到产能匹配:多片锯厂家技术路线差异全解析 2026-09-17
- 多片锯锯路宽度怎么定?薄板省料与稳定性的取舍算法 2026-09-10
- 木工多片锯烧锯片原因及选购方法+ 2021-08-23
- 全自动方木多片锯使用小常识 2021-08-23
- 自动圆木开方锯圆木多片锯操作规范 2021-08-16


 客服