


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
小型多片锯加工精度影响因素与产线适配要点
发布时间:2026-09-20 21:00:00 人气:6 来源:本站
小型多片锯加工精度影响因素与产线适配要点
在木工、建材、包装托盘等加工场景中,小型多片锯常被用于将方木、板材一次性剖分成多条规格料。与大型多片锯相比,它占地面积小、装机功率适中,适合中小型工厂或作为产线中的前段剖分设备。但不少企业在使用过程中会发现,同一台设备在不同工况下加工精度差异明显。理解这些差异的来源,比单纯比较参数更有实际意义。
一、主轴与锯片配置决定基础精度
小型多片锯的加工精度,首先取决于主轴系统的刚性。主轴直径、轴承排列方式以及箱体结构,会直接影响高速旋转时的径向跳动量。跳动量越大,锯切面越容易出现波纹或尺寸偏差。部分设备采用整体铸造箱体配合双列圆柱滚子轴承,其稳定性通常优于焊接箱体结构,这一点在长时间连续加工时表现更明显。
锯片配置同样关键。锯片厚度、齿形、齿数需要与加工材料匹配。例如加工硬木时,若锯片齿数偏少、齿距过大,排屑不畅会导致锯片发热变形,进而影响剖分尺寸的一致性。反之,加工软木或密度板时,齿数过多反而增加摩擦阻力。合理做法是根据材料密度和进料速度,选择合适齿形与厚度的锯片组合,并确保隔套与锯片交替排列时端面清洁、无毛刺。
锯片隔套与垫片的装配细节
隔套厚度公差和端面平行度是容易被忽视的环节。若隔套厚度不一致,锯片间距就会产生累积误差,最终导致多条规格料宽度不一。装配前应逐一检查隔套厚度,去除毛刺和吸附的树脂残留,并按照设备说明书要求的顺序和扭矩锁紧主轴螺母。
二、进料方式与压料结构对尺寸稳定性的影响
小型多片锯常见进料方式包括手动推料、皮带进料和链条进料。手动进料依赖操作者经验,进料速度不均匀,容易造成锯切面粗糙和尺寸波动;皮带进料适合较短木料,但打滑时会影响同步性;链条进料配合压轮结构,在批量加工中表现更稳定,适合对尺寸一致性要求较高的订单。
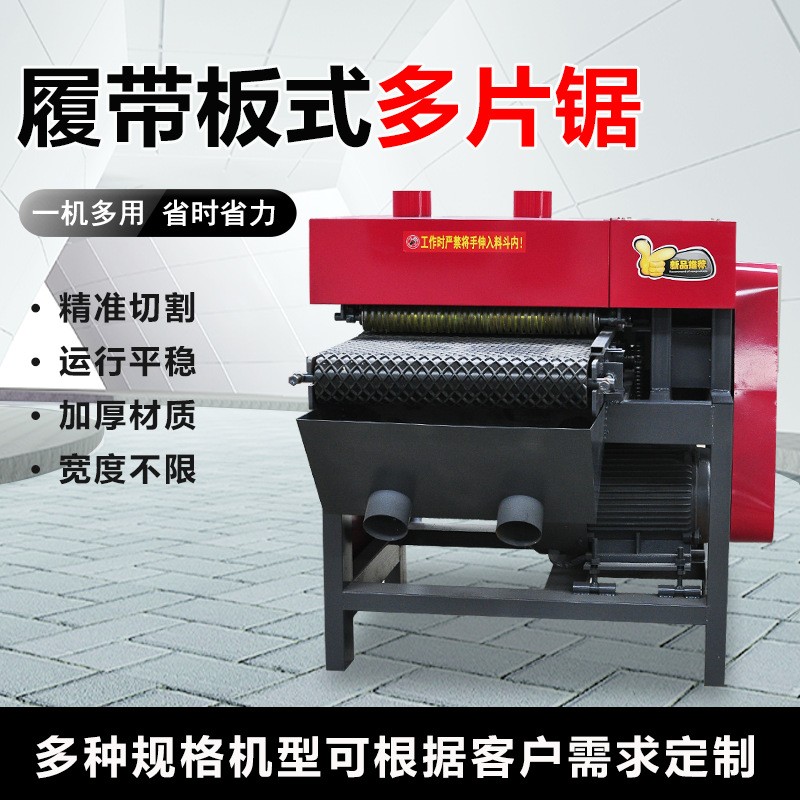
压料结构方面,上压轮和下托轮的数量、间距及压力调节方式,直接关系到木料在锯切过程中是否发生位移。压轮压力过小,木料易跳动;压力过大,则增加进料阻力,甚至导致木料表面压痕。实际操作中,应根据木料截面尺寸和含水率,逐组调整压轮高度与弹簧压力,而不是一次性锁死。
导向片与侧向限位的作用
靠近锯片组的导向片能够限制木料横向移动,对保证剖分宽度一致性有明显帮助。导向片磨损后应及时更换或调整间隙,否则木料在锯切区产生侧向偏移,造成规格料宽度超差。
三、不同产线场景下的小型多片锯适配思路
小型多片锯并非通用设备,其适配性取决于前后工序的衔接方式。在托盘加工产线中,多片锯通常布置在截断工序之后,用于将方木剖分成托盘面板条。此时应关注进料速度与截断设备的节拍匹配,避免中间堆料或供料不足。
在家具配料车间,小型多片锯可能用于将厚板剖分成薄板,再进入四面刨或砂光工序。这种情况下,剖分后的表面质量要求更高,需要选用齿数较密、锯路较窄的锯片,同时控制进料速度,减少后续砂光余量。
在建筑木方加工场景中,设备常需要长时间连续运行,对主轴散热和锯片冷却提出更高要求。部分机型配有水冷或风冷装置,采购前应确认冷却方式是否与车间实际条件匹配。
四、日常维护中容易被忽略的几个环节
小型多片锯的精度衰减往往不是突然发生的,而是多个小问题累积的结果。以下环节值得纳入日常点检:
第一,主轴皮带张紧度。皮带过松会导致转速波动,过紧则加速轴承磨损。建议按照设备手册规定的周期检查并调整。
第二,导轨与丝杆的清洁润滑。进料导轨表面若附着木屑和树脂,会改变进料阻力,间接影响锯切精度。每班结束后应清理导轨并补充适量润滑油。
第三,锯片定期修磨。锯片使用一段时间后,齿尖磨损会导致切削阻力增大、排屑变差。继续使用磨损锯片不仅影响精度,还会增加主轴负荷。建议根据加工量和材料硬度,制定合理的修磨周期。
第四,电气控制部分的防尘。小型多片锯工作环境粉尘较大,变频器、接触器等元件若积尘严重,可能出现转速不稳或误动作。定期用干燥压缩空气清理电箱内部,是低成本且有效的维护手段。
五、采购沟通中值得确认的技术细节
企业采购小型多片锯时,除了关注最大加工宽度和装机功率,还应向供应商确认以下信息:主轴径向跳动允差、锯片轴径与隔套规格、进料速度调节范围、压料轮数量和调节方式、是否支持定制锯片间距等。这些细节直接影响设备到厂后的实际使用效果。
此外,建议要求供应商提供同类型材料的小批量试机演示,观察连续加工时的尺寸一致性和表面质量。试机过程中可自带常用木料和锯片,以便更真实地评估设备适配性。
FAQ常见问题
小型多片锯能加工哪些材料?
常见适用材料包括松木、杉木、杨木等软木,以及部分硬木和密度板。具体适配范围需结合设备功率、锯片配置和进料方式综合判断,建议以供应商试机结果为准。
加工尺寸出现累积误差是什么原因?
可能原因包括隔套厚度不一致、锯片端面有残留物、主轴螺母未按规定扭矩锁紧、导向片磨损等。建议按装配顺序逐项排查。
小型多片锯需要配置除尘装置吗?
锯切过程会产生大量木屑和粉尘,从车间环境和设备散热角度考虑,建议配置合适的集尘罩和除尘管道。具体风量需求可根据设备排屑口尺寸和加工量确定。
锯片多久需要修磨一次?
修磨周期与加工材料、锯片材质和每日运行时长有关,没有统一标准。当发现进料阻力明显增大、锯切面粗糙度上升或尺寸波动加大时,通常提示锯片需要修磨或更换。
设备安装对地面有要求吗?
小型多片锯虽体积不大,但仍建议安装在平整、有足够承载力的混凝土地面上,并按照说明书要求进行水平调整和地脚固定,以减少运行振动对精度的影响。
下一篇:没有了!


相关新闻
- 小型多片锯加工精度影响因素与产线适配要点 2026-09-20
- 密度板多片锯加工精度与锯切效率如何兼得 2026-09-20
- 多片锯租赁在木材加工厂降本增效中的实际应用观察 2026-09-19
- 多片锯稳定性差频繁停机?设备参数与结构解析 2026-09-19
- 方木多片锯加工效率上不去,问题往往出在这几个技术细节 2026-09-17
- 从锯切精度到产能匹配:多片锯厂家技术路线差异全解析 2026-09-17
- 多片锯锯路宽度怎么定?薄板省料与稳定性的取舍算法 2026-09-10
- 木工多片锯烧锯片原因及选购方法+ 2021-08-23
- 全自动方木多片锯使用小常识 2021-08-23
- 自动圆木开方锯圆木多片锯操作规范 2021-08-16


 客服