


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
细木工板多片锯加工精度影响因素与产线适配要点
发布时间:2026-09-22 21:00:00 人气:14 来源:本站
细木工板多片锯加工精度影响因素与产线适配要点
细木工板(俗称大芯板、马六甲板)在板式家具、门套、包装托盘等领域用量稳定,其芯材由实木条拼接而成,上下覆贴单板,内部存在天然密度差异与胶层硬点。这类板材在开料环节对设备的要求,与刨花板、密度板有明显区别。细木工板多片锯作为批量纵向剖切的主力设备,其加工精度不仅决定后续封边、钻孔的合格率,也直接影响出材率与刀具消耗成本。本文从机械结构与工艺配套两个维度,梳理影响精度的核心因素,并给出产线适配的参考思路。
一、细木工板多片锯的结构特点与加工难点
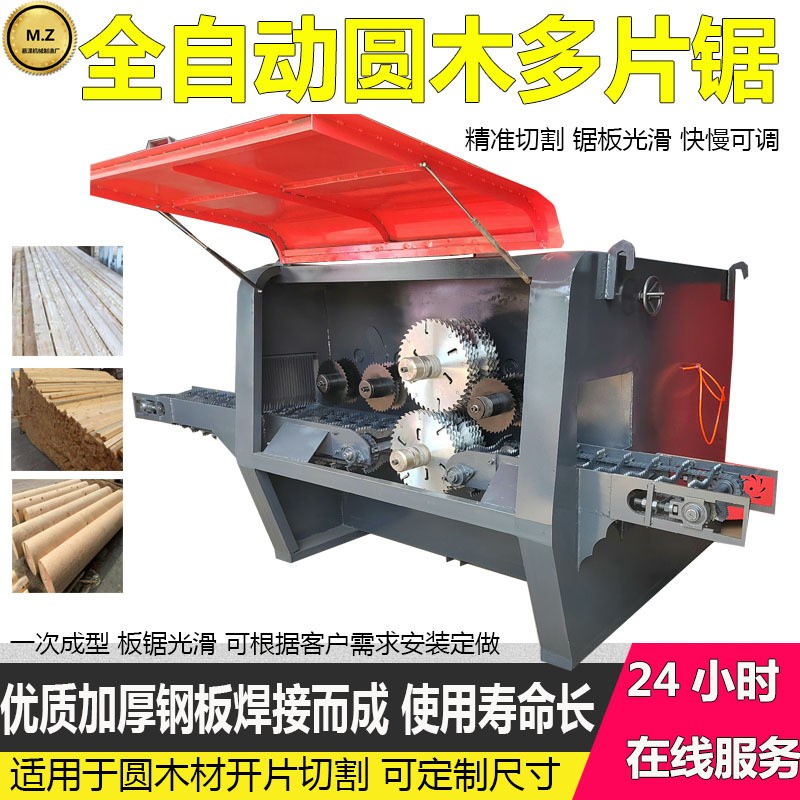
多片锯的基本原理是在一根主轴上安装多组圆锯片,配合垫片调整间距,实现一次进料多规格分切。用于细木工板加工时,设备通常采用上下双轴结构或单轴加导向片结构,以适应15mm至25mm区间的常规板厚。
细木工板的加工难点集中在三个方面:一是芯条拼接缝处密度突变,锯切时切削力波动大,容易引起板材偏移;二是上下单板较薄,刃口不够锋利时易产生崩边与撕裂;三是板材内部可能存在未完全固化的胶点,对锯齿的耐磨性提出更高要求。因此,细木工板多片锯在主轴刚性、进给稳定性和锯片选配上的要求,普遍高于同规格的刨花板开料设备。
二、决定加工精度的四个机械要素
1. 主轴系统与轴承配置
主轴是精度的基准。主轴径向跳动与轴向窜动直接反映在锯切面上。行业常规做法是采用经过调质处理的一体式主轴,配合高精度角接触轴承或圆柱滚子轴承,并在装配后进行动平衡校正。采购时可关注厂家是否提供主轴跳动检测报告,一般要求径向跳动控制在合理范围内。需要注意的是,主轴精度会随使用时间衰减,轴承润滑方式(油脂润滑或油雾润滑)决定了维护周期。
2. 锯片选型与排列方式
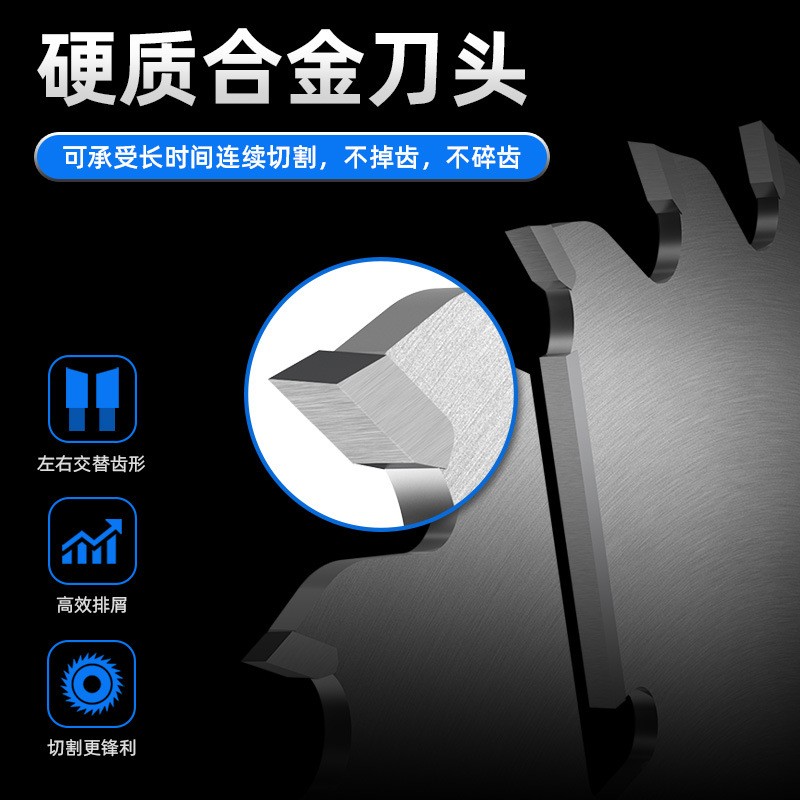
细木工板多片锯常用的锯片直径在250mm至350mm之间,齿形以梯平齿(TP齿)居多,兼顾切削效率与端面质量。锯片厚度需与隔套精度匹配,隔套端面平行度不足会导致锯片摆动,进而造成板件宽度公差偏大。实际生产中,建议根据板厚与进给速度选择合适齿数,齿数过少排屑不畅,齿数过多则容屑空间不足,二者都会影响切面质量。
3. 进给系统的稳定性
进给方式分为履带式、滚筒式和链条式。细木工板表面为单板,摩擦系数与刨花板不同,履带式进给因接触面积大、压紧力均匀,在薄板加工中表现相对稳定。进给速度的变频调节能力也很关键,遇到芯条硬节时可适当降速,避免闷车或板材跑偏。上压辊的压力需可调,压力过大会压溃单板表面,过小则无法抑制板材振动。
4. 导向与靠栅的刚性
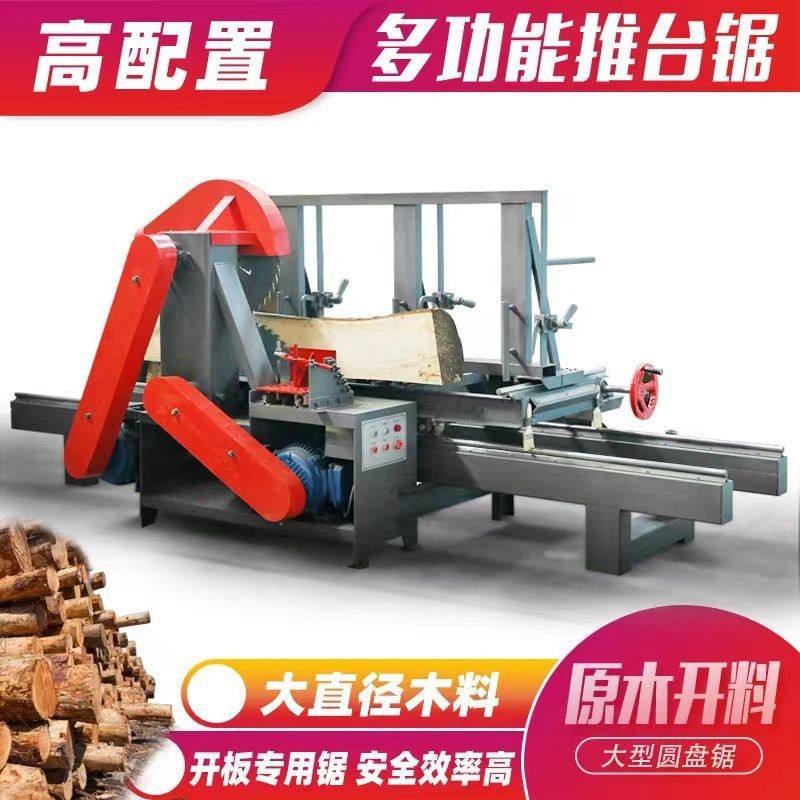
靠栅(导向板)的直线度与耐磨性常被忽视。长期使用后靠栅磨损会出现让刀现象,导致同一批板件出现大小头。建议选择表面经过淬火或镶嵌耐磨条的靠栅结构,并定期用直尺校验。
三、产线适配:多片锯不是孤立设备
很多工厂在采购细木工板多片锯时只关注单机参数,忽略了前后工序的衔接,结果设备本身精度合格,整线效率却上不去。以下几点值得在产线规划阶段考虑:
前道工序:细木工板来料若存在翘曲或厚度公差偏大,多片锯的压紧机构难以完全矫正,会直接反映为切面倾斜。建议在前端配置定厚砂光或至少进行来料分选。
后道工序:多片锯出料速度与封边机、多排钻的节拍需要匹配。若多片锯产能明显高于后道,中间需设置缓冲仓位,否则频繁启停反而影响锯切质量。
除尘配套:细木工板锯切产生的木屑量大且含胶粉,除尘风量不足会导致锯片散热不良、锯路发糊,同时加速导轨磨损。除尘管道的设计应避免直角弯头,吸口尽量靠近锯切点。
四、日常维护中容易被忽略的细节
设备精度是动态变化的,维护水平决定了精度保持周期。以下三项工作建议纳入日常点检:
第一,锯片定期清洗。细木工板胶层在锯片上积累后,会增加切削阻力并改变锯片动平衡,建议每班次结束后用专用清洗剂去除树脂残留。
第二,垫片与隔套的清洁。更换规格时若垫片表面有木屑或胶块,会导致锯片间距偏差,看似微小的误差在批量加工中会被放大。
第三,皮带与链条张紧度检查。进给系统传动件松弛会造成进给速度波动,表现为切面出现规律性波纹。
五、采购评估中的常见误区
部分采购人员习惯以“锯片数量”作为衡量细木工板多片锯能力的唯一指标,认为装片越多越好。实际上,锯片数量增加会同步增大主轴负载与排屑难度,若设备刚性不足,反而导致精度下降。合理的做法是根据常加工的板件规格范围,确定需要的最大分切条数,再匹配相应规格的设备。
另一个误区是只看空载噪音判断设备好坏。空载噪音与装配质量有一定关联,但细木工板加工更应关注负载状态下的电流波动与切面质量。建议在厂家试机时使用实际细木工板料进行连续加工测试,观察第50件与第500件的尺寸一致性。
FAQ 常见问题解答
问:细木工板多片锯能否直接用于多层板或密度板加工?
可以加工,但需调整锯片齿形与进给参数。多层板胶层更硬,建议选用耐磨性更好的合金齿;密度板粉尘更细,对除尘系统要求更高。若长期混用多种板材,建议就锯片配置与厂家沟通确认。
问:多片锯切出的板件出现中间凸起或凹陷是什么原因?
通常与锯片刚性不足、进给速度过快或压紧力不均有关。可依次检查锯片是否变钝、隔套是否清洁、上压辊压力是否左右一致。
问:设备使用多久需要做一次主轴精度校验?
建议每半年至一年校验一次,若出现切面明显变差、异响或电流异常升高,应提前检查。校验内容包括主轴径向跳动、轴承游隙以及皮带张紧状态。
问:细木工板多片锯的锯片一般多久更换一次?
更换周期取决于加工量、板材质量与锯片材质,没有统一标准。当出现切面毛刺增多、进给阻力明显增大或尺寸超差时,即应考虑修磨或更换。日常做好锯片清洗可延长使用周期。
上一篇:多片锯床加工精度总不达标?从主轴结构到进料方式逐层排查
下一篇:没有了!


相关新闻
- 细木工板多片锯加工精度影响因素与产线适配要点 2026-09-22
- 多片锯床加工精度总不达标?从主轴结构到进料方式逐层排查 2026-09-22
- 多片锯供应商深度解析:从设备参数到产线适配的采购逻辑 2026-09-21
- 人造板多片锯切面粗糙度差在哪?一线工厂常见的三个调整误区 2026-09-21
- 小型多片锯加工精度影响因素与产线适配要点 2026-09-20
- 密度板多片锯加工精度与锯切效率如何兼得 2026-09-20
- 多片锯租赁在木材加工厂降本增效中的实际应用观察 2026-09-19
- 多片锯稳定性差频繁停机?设备参数与结构解析 2026-09-19
- 方木多片锯加工效率上不去,问题往往出在这几个技术细节 2026-09-17
- 从锯切精度到产能匹配:多片锯厂家技术路线差异全解析 2026-09-17


 客服