


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
多片锯维修的四个认知误区与产线降本实战路径
发布时间:2026-09-24 21:00:00 人气:3 来源:本站
多片锯维修的四个认知误区与产线降本实战路径
在木材加工行业,多片锯通常承担着方木、板材、托盘料等批量开料的核心工序。一旦设备停摆,整条产线都会受到牵连。然而在实际的设备管理过程中,不少工厂对多片锯维修的理解仍停留在“坏了再修、修完能用就行”的层面,导致维修成本反复叠加,出材质量却越来越不稳定。本文从故障逻辑、维修时机、精度恢复和成本控制四个维度,梳理多片锯维修中值得重新审视的几个问题。
一、多片锯维修不是换件比赛,先分清故障层级
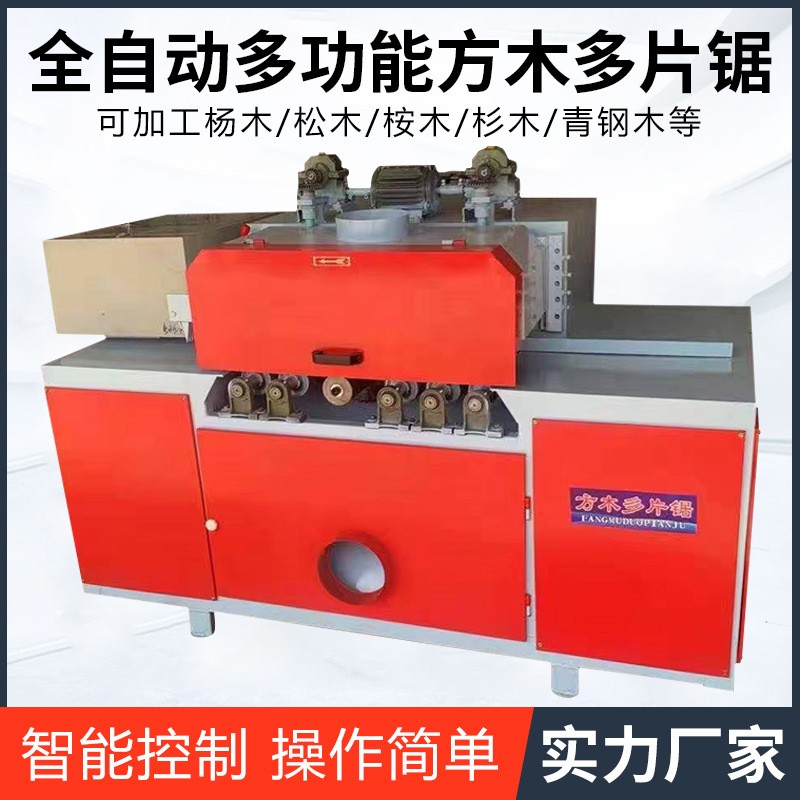
很多工厂在设备出现异响或锯切面粗糙时,第一反应是更换锯片或轴承。但多片锯的故障往往具有传导性:主轴轴承间隙增大,会引起锯片偏摆;锯片偏摆又会加剧导轨磨损;导轨磨损反过来让进料跑偏,最终表现为板材尺寸超差。如果只更换最末端的零件,根源问题依然存在。
合理得多片锯维修流程应当从振动源和精度链入手。先检查主轴径向跳动和轴向窜动,再测量锯片端面跳动,最后校验导轨平行度与进料压轮压力。只有把故障层级分清楚,才能避免“换了一堆件,问题还在”的尴尬局面。
常见故障与优先排查顺序
主轴异响:优先检查轴承游隙和润滑状态,而非直接更换整根主轴。
锯片烧片:先确认冷却水流量与喷嘴角度,再检查锯片线速度和进料速度是否匹配。
板材尺寸漂移:优先校验靠栅和导轨,再复查主轴箱锁紧机构。
进料卡顿:检查压轮弹簧疲劳度和链板张紧度,必要时调整进料调速阀。
二、精度校正属于多片锯维修的核心环节
多片锯维修如果只做到“能转、能切”,而不做精度恢复,设备很快会再次进入故障循环。精度校正通常包括主轴箱水平校正、导轨平行度校正、锯片轴间距校准以及靠栅垂直度调整。这些项目需要借助百分表、水平仪和专用检具完成,不能凭经验目测。
以锯片轴间距为例,间距偏差超过合理范围后,成材宽度会呈现规律性超差,且越靠近外侧的锯片偏差越明显。此时即便更换全新锯片,也无法消除尺寸问题。因此,多片锯维修后的验收标准应当包含空载跳动检测和试切尺寸抽检,而不是简单试机听声音。
维修后建议保留的数据
主轴径向跳动值、锯片端面跳动值、导轨平行度误差、试切板材宽度极差。这些数据既是验收依据,也是后续判断设备劣化趋势的基准。
三、多片锯保养与维修的边界需要前移
不少工厂把多片锯维修当成被动响应,实际上大量维修需求可以通过保养动作提前消化。导轨润滑不足、冷却液浓度偏低、锯片未及时修磨、压轮压力失衡,这些问题在初期并不会导致停机,但会持续加速关键件磨损。
将多片锯保养周期与产线换班节奏绑定,是比较务实的做法。每班检查冷却喷嘴和锯片状态,每周检查导轨润滑和压轮压力,每月检测主轴跳动和皮带张紧度。这样做的好处是,多片锯维修从“大修换件”逐步转为“小调整、早干预”,单次维修费用和停机时间都会明显下降。
容易被忽略的耗材管理
锯片修磨质量直接影响多片锯维修频率。修磨时如果未控制好齿形角度和端面平整度,锯片装上设备后会出现切削阻力增大、发热严重等问题,进而牵连主轴和导轨。建议选择具备动平衡检测能力的修磨服务,并建立锯片使用台账,记录每张锯片的修磨次数和报废节点。
四、多片锯维修成本要算总账,不能只看单次报价
工厂采购在比较维修服务时,容易陷入“谁便宜找谁”的惯性。但多片锯维修的隐性成本往往更高:维修后精度不达标导致出材率下降,频繁返修造成产线反复停摆,更换件质量不稳定缩短下次维修间隔。这些损失通常远超维修报价本身的差额。
更合理的评估方式是把维修质量、响应速度、备件来源和精度验收标准一起纳入考量。具备主轴动平衡校正能力、能提供维修后检测数据的服务方,虽然单次报价可能略高,但从年度设备综合成本来看,往往更具优势。
FAQ:多片锯维修常见问题
多片锯主轴异响一定要换主轴吗?
不一定。先检测轴承游隙和润滑状态,多数异响通过更换轴承、调整预紧力即可解决。只有在主轴锥面磨损或轴颈拉伤的情况下,才需要考虑更换或修复主轴。
多片锯维修后精度能恢复到新机水平吗?
取决于基础件磨损程度。如果导轨和主轴箱安装面未严重磨损,通过规范校正可以恢复到接近出厂精度。若基础件已出现不可逆磨损,则需要先修复基础件,再谈精度恢复。
多片锯锯片烧片是锯片质量问题吗?
不完全是。烧片通常与冷却不足、线速度过高、进料速度过慢或锯片变钝有关。建议按冷却、转速、进料、锯片锋利度四个方向逐一排查。
多片锯维修周期多久做一次比较合适?
没有统一标准,取决于设备负荷和加工材质。高负荷产线建议每月做一次精度点检,每季度做一次系统性校正。日常保养则应落实到班次。
多片锯维修备件如何选择?
优先选择与原机参数匹配的轴承、皮带和导轨滑块,避免仅凭外观尺寸替换。关键备件应保留采购记录和更换时间,便于追踪劣化周期。
下一篇:没有了!


相关新闻
- 多片锯维修的四个认知误区与产线降本实战路径 2026-09-24
- 多片木工锯加工精度影响因素与产线适配思路 2026-09-24
- 多片锯控制系统深度解析:从信号采集到执行输出的技术逻辑 2026-09-23
- 直线多片锯加工精度影响因素与产线适配要点 2026-09-23
- 细木工板多片锯加工精度影响因素与产线适配要点 2026-09-22
- 多片锯床加工精度总不达标?从主轴结构到进料方式逐层排查 2026-09-22
- 多片锯供应商深度解析:从设备参数到产线适配的采购逻辑 2026-09-21
- 人造板多片锯切面粗糙度差在哪?一线工厂常见的三个调整误区 2026-09-21
- 小型多片锯加工精度影响因素与产线适配要点 2026-09-20
- 密度板多片锯加工精度与锯切效率如何兼得 2026-09-20


 客服