


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
多片锯导轨精度衰减的隐性诱因与产线适配逻辑
发布时间:2026-09-25 21:00:00 人气:12 来源:本站
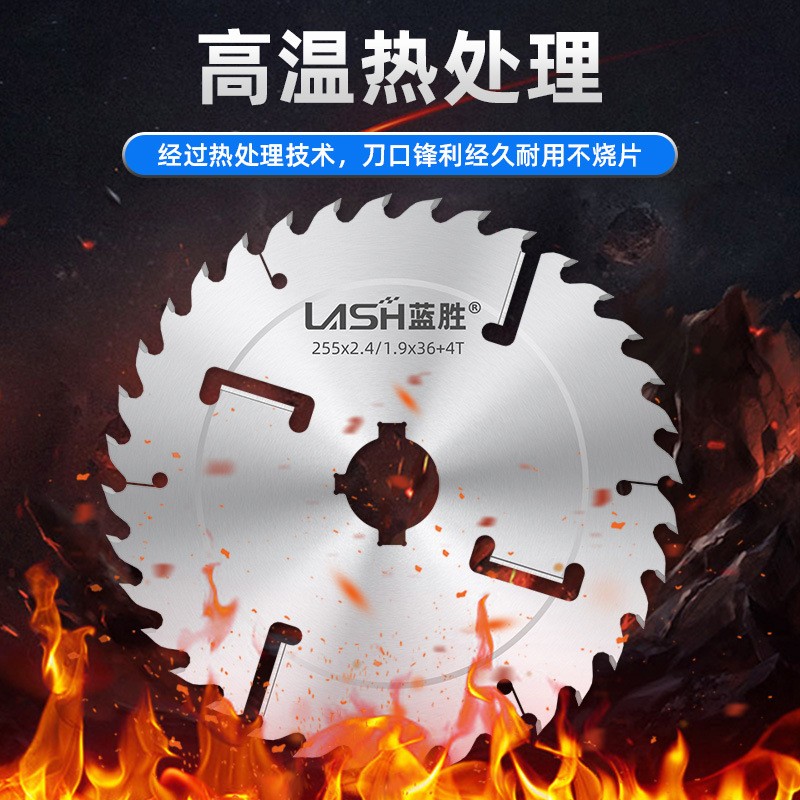
多片锯导轨精度衰减的隐性诱因与产线适配逻辑
在方木、托盘料、集成材等批量锯切场景中,多片锯的加工效率往往由锯片数量与进给速度决定,但真正决定成品尺寸一致性的,却是导轨系统的稳定性。多数工厂在设备验收阶段关注主轴功率与锯片排布,却容易忽略导轨在长期运行中的精度衰减规律。本文从实际产线出发,拆解多片锯导轨的适配逻辑与维护盲区。
一、多片锯导轨并非通用标准件
与普通木工圆锯机不同,多片锯的导轨需要同时承受多组锯片的横向切削力与进给方向的往复摩擦。其结构通常分为直线滚动导轨与硬轨滑动导轨两类。滚动导轨摩擦系数低、响应快,适合薄料高速进给;硬轨承载刚性强,在重切削工况下抗振表现更稳定。部分重型多片锯采用镶钢导轨,通过淬火处理后表面硬度可达HRC55以上,但并非所有机型都适合此类配置。
采购时若只比对导轨长度与安装孔距,而忽略导轨的额定载荷、滑块预压等级与安装基面的平面度要求,后期极易出现锯切面波浪纹或端部尺寸超差。尤其当设备用于含水率波动较大的原木加工时,导轨热变形与切削力叠加,会加速精度衰减。
滚动与硬轨的产线适配差异
滚动导轨对粉尘敏感,若锯屑清理不彻底,滑块内部滚珠容易卡滞,表现为进给阻力忽大忽小。硬轨则依赖持续润滑形成油膜,缺油状态下会出现爬行现象。两种结构没有绝对优劣,关键在于产线节拍与维护能力是否匹配。
二、精度衰减的隐性诱因分析
多数工厂将锯切精度下降归因于锯片磨损或主轴轴承间隙,但实际排查中,多片锯导轨的安装基准面松动、滑块锁紧螺钉微动、导轨平行度超差是更隐蔽的诱因。以下三类情况在中小型加工厂尤为常见:
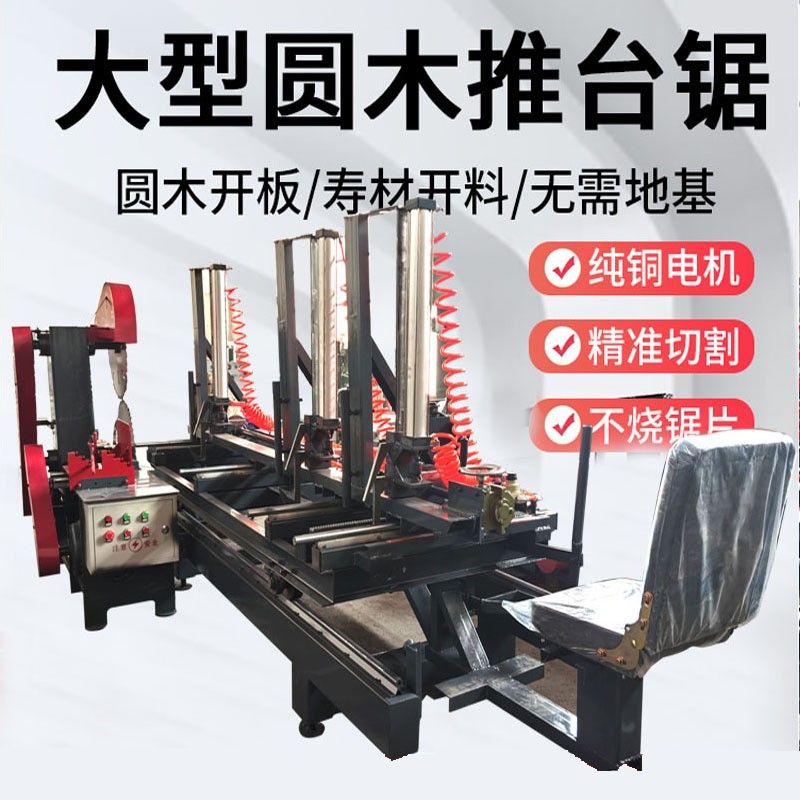
1. 基础沉降与地脚松动
多片锯连续作业时振动频率较高,若设备基础未做独立减振处理,地脚螺栓在数月内可能出现松动。导轨安装面一旦失去稳定支撑,滑块运行轨迹偏移,锯切直线度随之下降。建议每季度检查地脚紧固状态,并使用水平仪复核导轨安装基面。
2. 润滑管理的形式化
部分操作人员仅按班次手动注油,但润滑脂牌号与注油量并不匹配导轨实际工况。高温季节润滑脂基础油析出,导轨表面出现干摩擦;低温季节脂体黏度增大,滑块运行阻力上升。应根据导轨制造商推荐周期与油脂类型建立润滑记录,而非凭经验操作。
3. 粉尘侵入与密封失效
多片锯导轨的防护罩若出现破损或变形,木粉会直接进入滑块内部。木粉吸湿后形成研磨膏状物,加速滚道磨损。此类磨损初期不易察觉,待锯切面出现规律性条纹时,导轨精度已难以通过调整恢复。
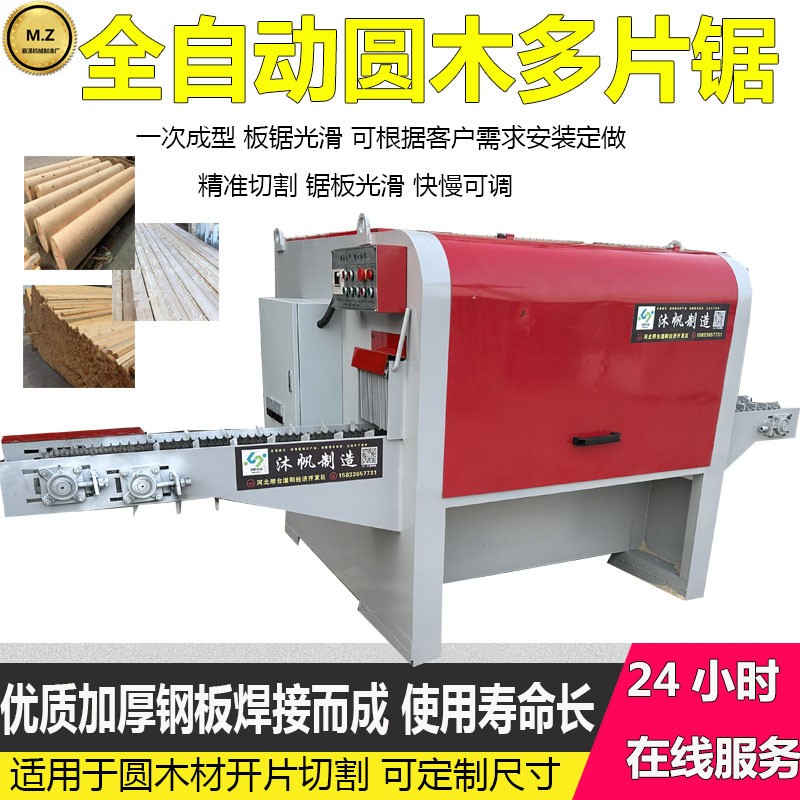
三、采购评估中的常见误区
在设备采购或导轨更换环节,部分企业倾向于按价格排序选择供应商,却忽略了导轨与整机结构的匹配性。例如,将轻载型滚动导轨用于重型多片锯,短期内虽能运行,但导轨额定寿命会大幅缩短。另有采购方要求导轨长度预留过大余量,导致滑块有效行程未覆盖全部锯切区域,边缘位置精度反而失控。
合理的评估顺序应为:确认锯切材料硬度与进给速度→核算单组锯片切削力→匹配导轨额定载荷与预压等级→复核安装基面加工要求→明确防护与润滑方案。价格因素应放在技术匹配之后考量。
导轨更换的兼容性判断
更换多片锯导轨时,需确认原机导轨的安装孔位、滑块安装面高度及导轨截面尺寸。不同品牌导轨即使截面相近,滑块安装孔距也可能存在差异。若必须跨品牌替换,应同时更换滑块并重新校准平行度,不可仅更换导轨本体。
四、维护策略与精度恢复
日常维护应围绕“清洁、润滑、紧固、校准”四个动作展开。清洁重点在于防护罩内侧与导轨端部密封唇口;润滑需按导轨类型选择脂或油;紧固包括滑块锁紧螺钉与安装螺栓;校准则需定期检测导轨平行度与滑块运行阻力。
当精度已出现衰减时,可先通过调整滑块预压或更换磨损滑块恢复部分精度。若导轨滚道出现点蚀或剥落,则需整体更换。需要强调的是,精度恢复后应进行空载运行与试切验证,确认锯切面直线度与尺寸公差满足工艺要求后再投入批量生产。
五、行业问答
问:多片锯导轨多久需要更换?
更换周期取决于工况与维护水平,没有统一标准。若出现锯切面规律性条纹、进给阻力明显增大或滑块间隙无法调整,应安排检查。正常维护条件下,滚动导轨使用寿命可达数年,但粉尘环境恶劣且防护失效时会显著缩短。
问:硬轨多片锯是否比滚动导轨更耐用?
硬轨抗振与承载能力较强,但摩擦阻力大、对润滑依赖高。滚动导轨精度保持性好、能耗低,但对粉尘敏感。两者耐用性不能简单对比,需结合加工材料、进给速度与维护条件判断。
问:导轨精度下降是否会影响锯片寿命?
会。导轨精度下降导致锯切偏摆,锯片侧向受力不均,锯齿局部磨损加快,严重时引发锯片变形或开裂。因此导轨维护与锯片管理应同步进行。
问:采购多片锯时如何判断导轨配置是否合理?
可要求供应商提供导轨品牌、型号、额定载荷与预压等级信息,并核对设备最大锯切能力与导轨规格是否匹配。避免仅凭外观尺寸判断,必要时可要求提供同工况下的使用案例参考。
上一篇:立切多片锯加工效率与精度如何平衡
下一篇:没有了!


相关新闻
- 多片锯导轨精度衰减的隐性诱因与产线适配逻辑 2026-09-25
- 立切多片锯加工效率与精度如何平衡 2026-09-25
- 多片锯维修的四个认知误区与产线降本实战路径 2026-09-24
- 多片木工锯加工精度影响因素与产线适配思路 2026-09-24
- 多片锯控制系统深度解析:从信号采集到执行输出的技术逻辑 2026-09-23
- 直线多片锯加工精度影响因素与产线适配要点 2026-09-23
- 细木工板多片锯加工精度影响因素与产线适配要点 2026-09-22
- 多片锯床加工精度总不达标?从主轴结构到进料方式逐层排查 2026-09-22
- 多片锯供应商深度解析:从设备参数到产线适配的采购逻辑 2026-09-21
- 人造板多片锯切面粗糙度差在哪?一线工厂常见的三个调整误区 2026-09-21


 客服