


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
多片锯工作台精度衰减的四个隐性诱因与产线适配逻辑
发布时间:2026-09-26 09:00:00 人气:11 来源:本站
多片锯工作台,多片锯工作台精度,多片锯工作台维护,多片锯工作台产线适配,多片锯工作台结构">
多片锯工作台精度衰减的四个隐性诱因与产线适配逻辑
在板材开料车间,多片锯的锯切质量往往被归因于锯片数量、主轴功率或电机品牌,但设备运行一到两年后出现的尺寸漂移、端面烧焦、板面波纹等问题,多数与锯片无关,根源在多片锯工作台的精度保持能力。工作台是工件与锯片之间的定位基准,它的刚性、导向精度和抗污染能力,直接决定了多片锯能否长期稳定输出合格料。本文从结构、磨损、同步与粉尘四个维度展开,帮助工厂采购与设备管理人员建立判断依据。
一、结构刚性不足:精度衰减的起点
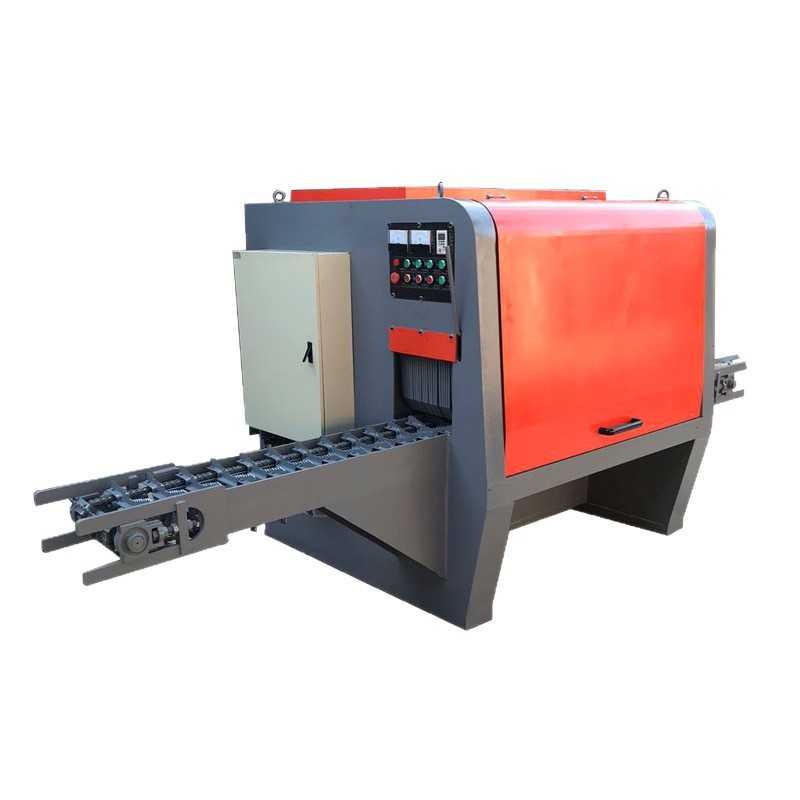
多片锯工作台通常由台面、导轨座、进给链条或皮带、侧向靠栅和压料机构组成。部分低价设备为控制成本,台面采用薄板折弯件,导轨座与机架之间仅靠螺栓点连接。空载运行时看不出差异,一旦进入连续进给,板材自重加上压料轮的下压力会让台面产生微量弹性变形,锯片切割区实际间隙随之变化,同一批板料的宽度公差就会从±0.1mm扩大到±0.3mm以上。
判断刚性是否够用,可以关注三个细节:台面钢板厚度与加强筋布置、导轨座是否为整体铸件或厚壁型材、压料机构是否独立于台面安装。后一点常被忽略——压料轮若直接固定在台面上,压紧力会叠加到台面变形中;独立门架式压料则能把力传递到机架,减少对工作台精度的干扰。
二、导轨与传动件的磨损节奏
多片锯工作台的进给导向多采用直线导轨或耐磨滑板。直线导轨精度高、摩擦小,但对粉尘和安装平行度敏感;耐磨滑板结构简单、抗冲击,但磨损后间隙不可自动补偿。两种方案没有绝对优劣,关键在于与车间工况匹配。
磨损信号与更换节点
导轨磨损并非突然发生。初期表现为进给速度波动、板料走偏;中期出现切割面波纹加深、靠栅侧间隙增大;后期则表现为同一规格板料对角线误差超差。建议每季度用百分表检测导轨侧向间隙,当单侧间隙超过0.15mm时,应安排调整或更换。对于滑板结构,可检查滑板与导轨的接触印痕,若接触面积不足70%,说明磨损已不均匀。
润滑方式的影响
集中润滑系统能延长导轨寿命,但油脂牌号需与车间温度匹配。冬季低温环境下,高粘度油脂会导致进给阻力上升,操作工可能误调进给压力,反而加速导轨磨损。选择低温流动性好的锂基脂或采用稀油润滑,是维持工作台长期精度的实用做法。
三、进给同步性与多片锯的匹配
多片锯一次锯切多块板料,对工作台进给同步性要求远高于单锯设备。链条进给若左右两侧张紧度不一致,板料在切割区会产生微小偏转,导致同组锯片负荷不均——靠近偏转侧的锯片切削量增大,磨损加快,切割面质量下降。
采购时可用一个简单方法验证:在台面放置一块标准直尺或校准板,手动盘车使进给机构运行全程,观察板料与靠栅的贴合状态。若出现周期性离缝,说明链条或同步带存在节距误差或张紧不均。对于液压进给的工作台,则需关注左右油缸的同步阀精度,同步误差过大会直接反映在板材宽度一致性上。
四、粉尘侵蚀与排屑设计
木材加工产生的细粉尘具有磨蚀性,一旦进入导轨副或丝杠螺母,会形成研磨膏效应,精度衰减速度成倍增加。多片锯工作台的排屑设计是否合理,比后期加装毛刷更关键。
合理的设计应包含:台面锯片出口处的负压吸尘口、导轨上方的防尘刮板、进给链条下方的集尘斜槽。部分设备仅在锯片罩上设吸尘口,工作台面残留粉尘仍会随板材带入导轨。采购评估时可询问厂家是否提供导轨防护罩或风刀吹扫方案,这类细节往往决定工作台两年后的精度状态。
五、产线适配:工作台不是孤立部件
多片锯工作台的规格需与前后工序衔接。台面长度影响可加工板材最大长度,进给速度需与前端上料机和后端分拣线节拍匹配。若工作台进给速度高于上料能力,设备频繁启停会加速传动件疲劳;若低于后端分拣速度,则形成瓶颈。
对于加工短板材的工厂,可选择台面较短、进给速度较高的机型,减少空行程时间;加工长料或大幅面板材时,则应优先保证台面长度和支撑刚性,避免板材尾端悬空导致切割偏差。工作台的高度也应与车间现有输送线一致,减少二次改造费用。
六、日常维护的优先级排序
维护资源有限时,建议按以下顺序投入:第一,每班清理台面和导轨区域的粉尘,检查吸尘口是否堵塞;第二,每周检查进给链条张紧度和压料轮压力一致性;第三,每月检测导轨间隙和靠栅垂直度;第四,每季度校准进给同步性和锯片与台面的平行度。这套顺序的依据是:粉尘和压料不均是最易发生且影响最大的因素,而导轨间隙变化相对缓慢。
FAQ
多片锯工作台精度多久需要校准一次?
建议每季度进行一次常规检测,包括导轨间隙、靠栅垂直度和进给同步性。若加工高精度板料或设备运行强度大,可缩短至每月一次。校准周期还取决于车间粉尘控制水平。
工作台进给方式选链条还是皮带?
链条进给承载能力强、耐粉尘,适合重载和长料加工;皮带进给运行平稳、噪音低,适合薄板和中短料。两者精度保持性更多取决于张紧机构和导轨质量,而非传动形式本身。
台面出现划痕会影响切割精度吗?
浅层划痕通常不影响定位精度,但若划痕伴随台面局部凹陷或毛刺,会导致板材贴合不实,进而影响切割一致性。可用直尺配合塞尺检查台面平面度,超差时需修磨或更换台面。
多片锯工作台可以后期加装数显定位吗?
可以,但需确认工作台靠栅调节机构是否具备安装空间和机械接口。加装数显能提升规格切换效率,但定位精度仍取决于靠栅本身的刚性和锁紧可靠性,数显只是读数辅助。
如何判断工作台刚性是否满足多片锯需求?
可观察满载进给时台面是否有可见振动,检查台面钢板厚度和加强筋密度,确认压料机构是否独立于台面安装。若厂家能提供台面负载变形量数据,可作为量化参考。
下一篇:没有了!


相关新闻
- 多片锯工作台精度衰减的四个隐性诱因与产线适配逻辑 2026-09-26
- 多片锯导轨精度衰减的隐性诱因与产线适配逻辑 2026-09-25
- 立切多片锯加工效率与精度如何平衡 2026-09-25
- 多片锯维修的四个认知误区与产线降本实战路径 2026-09-24
- 多片木工锯加工精度影响因素与产线适配思路 2026-09-24
- 多片锯控制系统深度解析:从信号采集到执行输出的技术逻辑 2026-09-23
- 直线多片锯加工精度影响因素与产线适配要点 2026-09-23
- 细木工板多片锯加工精度影响因素与产线适配要点 2026-09-22
- 多片锯床加工精度总不达标?从主轴结构到进料方式逐层排查 2026-09-22
- 多片锯供应商深度解析:从设备参数到产线适配的采购逻辑 2026-09-21


 客服