


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
竹材多片锯加工精度影响因素与产线适配要点解析
发布时间:2026-09-26 21:00:00 人气:24 来源:本站
竹材多片锯加工精度影响因素与产线适配要点解析
在竹地板、竹筷、竹签、竹集成材等竹制品加工环节中,竹材多片锯承担着将竹筒或竹条一次性剖分成多片规格料的关键任务。它的加工精度不仅直接决定后续工序的良品率,也影响竹材利用率与刀具消耗成本。不少工厂在采购竹材多片锯后,发现实际出片精度与预期存在差距,问题往往并非单一因素造成,而是设备结构、竹材特性与操作维护多方面叠加的结果。
一、决定竹材多片锯加工精度的核心结构
1. 主轴与锯片组的刚性
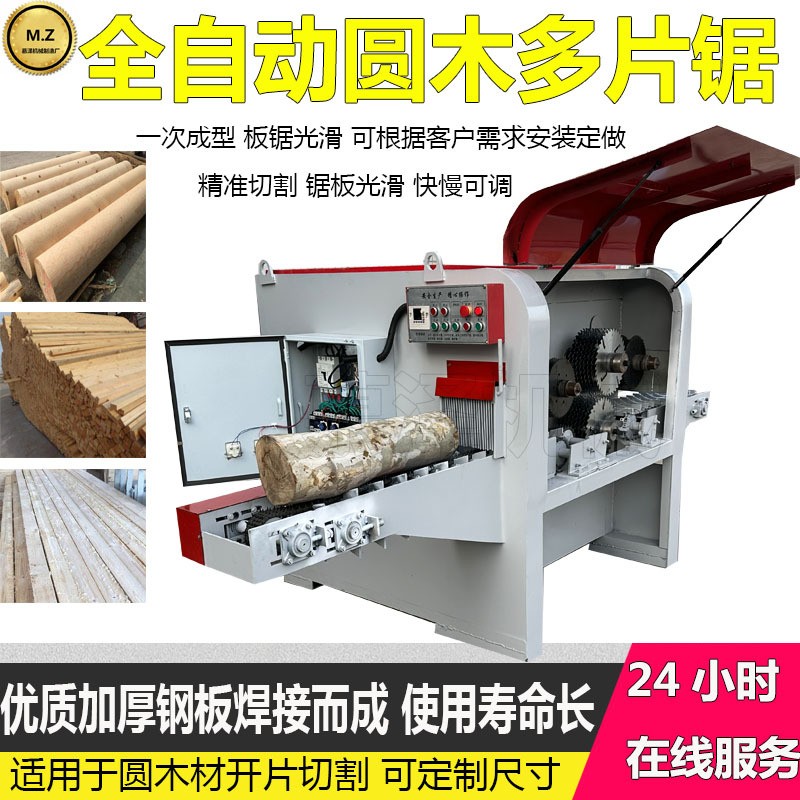
竹材多片锯通常采用多锯片同轴排列结构,主轴在高速旋转下的径向跳动量是精度基础。主轴材质、热处理工艺及轴承配置等级,都会影响锯片组的整体稳定性。当主轴刚性不足时,锯片在切削阻力下容易产生微量偏移,导致竹片厚度公差扩大。对于加工薄竹片(如竹签料)的工况,这一影响更为明显。
2. 锯片间距定位方式
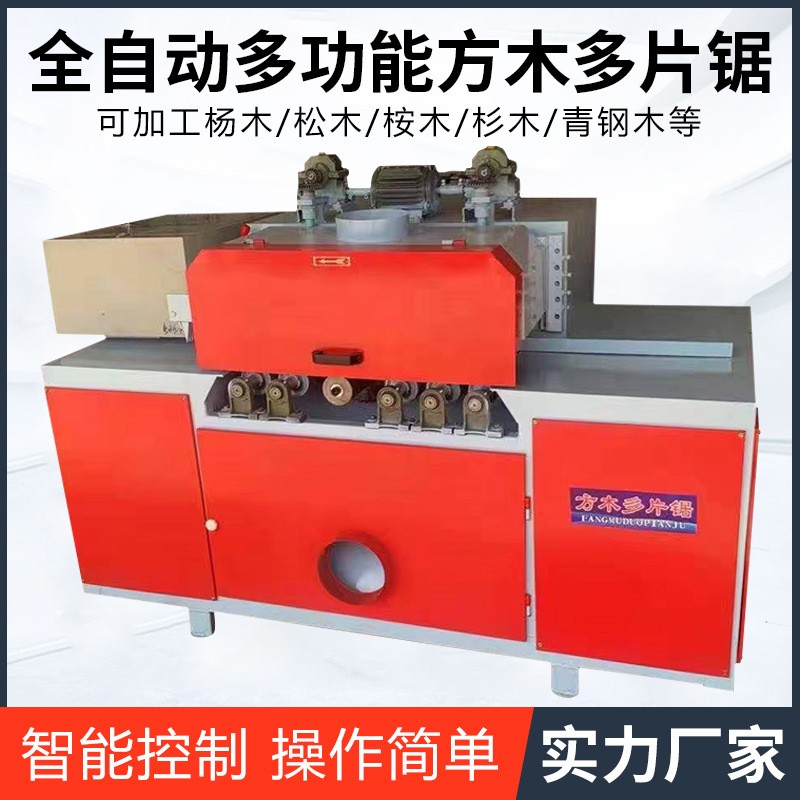
锯片之间的隔套精度、锁紧方式决定了各片竹材的厚度一致性。目前常见的定位方式包括机械隔套定位与液压锁紧定位,前者结构简单、维护方便,后者换规格效率更高。无论采用哪种方式,隔套端面平行度与厚度公差都应得到控制,否则同一根竹筒剖分出的竹片会出现厚薄不均。
3. 进给系统的稳定性
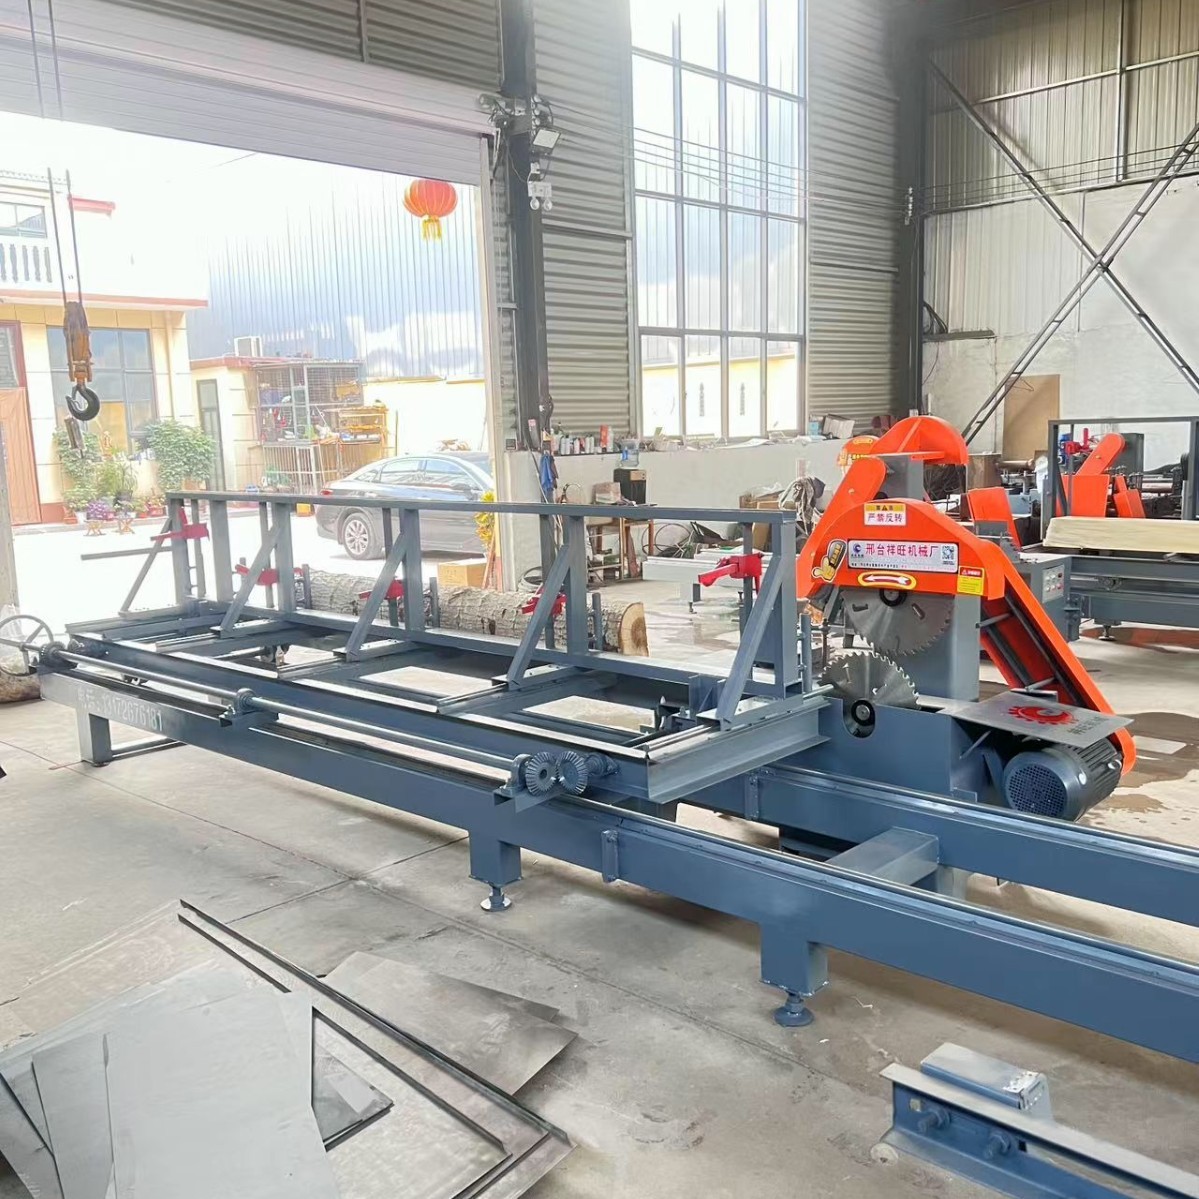
竹材多片锯的进给方式分为链条进给、履带进给和滚轮进给等。进给速度的平稳性、压料机构的贴合度,直接影响竹材在切削过程中的位移量。压料不实或进给抖动,会造成竹片表面出现波纹、撕裂,甚至出现“跑偏”导致尺寸超差。
二、竹材自身特性对多片锯加工的影响
与木材相比,竹材具有壁厚不均、竹节硬度差异大、含水率波动明显等特点。竹筒外壁致密、内壁疏松,同一截面上材质密度并不一致,多片锯在切削时受到的阻力呈动态变化。若设备刚性与进给匹配不到位,竹片尺寸就会随阻力波动而漂移。
此外,竹材含水率过高时,切削中易产生竹屑粘刀、排屑不畅,间接影响出片光洁度;含水率过低则竹材脆性增大,边缘容易崩缺。因此,竹材多片锯的加工精度管理,不能脱离前道干燥与竹材分选环节单独讨论。
三、产线适配中的常见误区
误区一:只看锯片数量,忽略功率匹配
部分采购方认为锯片越多、效率越高,却忽视了主轴电机功率与锯片数量的匹配关系。锯片数量增加后,总切削阻力上升,若功率储备不足,转速下降,反而造成竹片精度下降、锯片磨损加快。
误区二:用同一台设备通吃所有规格
竹材多片锯在换规格时,需要调整锯片间距、进给速度与压料位置。若企业频繁在厚料与薄料之间切换,却不做相应参数调整,精度波动几乎不可避免。合理的做法是根据主力产品配置专用锯片组,减少频繁换装带来的累积误差。
误区三:忽视排屑与冷却
竹屑排出不畅会堆积在锯片之间,造成摩擦发热、锯片热变形,进而影响加工尺寸。风冷、水冷或雾化冷却方式的选择,应结合竹材含水率与车间环境确定,不能简单照搬木工多片锯的经验。
四、日常维护与精度保持要点
竹材多片锯的精度并非一成不变,定期维护是保持稳定出片的关键。建议工厂建立以下维护习惯:
第一,定期检查主轴跳动与轴承状态,发现异常振动及时处理;第二,锯片使用后应清洁除胶,重新刃磨时控制好齿形角度与端面跳动;第三,隔套与锁紧机构要保持清洁、无毛刺,避免定位面磨损;第四,进给压料机构需按竹材直径变化调整,防止压料过松或过紧。
对于连续化生产的竹制品工厂,建议将竹材多片锯纳入设备点检制度,记录主轴温度、振动值、出片尺寸抽检数据,通过趋势判断提前安排维护,而不是等到精度明显超差再停机检修。
五、FAQ常见问题
竹材多片锯能同时加工干竹和湿竹吗?
多数竹材多片锯在结构上可以兼顾干湿竹加工,但切削参数、锯片齿形和排屑方式需要相应调整。湿竹建议加强排屑与冷却,干竹则需关注崩边问题,实际使用中最好根据竹材状态设定独立工艺参数。
竹材多片锯加工精度一般能控制在什么范围?
精度受设备结构、竹材状态、锯片质量及操作水平共同影响,不同厂家和机型差异较大。采购时可要求供应商提供试切样片,以实际竹材验证厚度公差与表面质量,而非仅参考样本参数。
多片锯锯片间距调整后为什么精度会变差?
换规格后精度下降,常见原因包括隔套清洁不到位、锁紧力不足、锯片组未重新做动平衡,以及进给速度未随规格调整。建议换装后先低速试切,确认尺寸稳定后再提升至正常产能。
竹材多片锯需要配套哪些辅助设备?
典型产线中,竹材多片锯常与竹筒分选、定长截断、压料输送、排屑除尘等环节配合。辅助设备匹配度越高,多片锯的进料稳定性越好,出片精度也更容易保持。
总体来看,竹材多片锯的加工精度是设备结构、竹材特性与使用维护共同作用的结果。工厂在采购与使用过程中,应从自身主力产品规格出发,关注主轴刚性、锯片定位方式与进给匹配,而非单纯比较锯片数量或标称功率。把设备选型、工艺参数与日常点检结合起来,才能真正发挥竹材多片锯在竹制品加工中的效率与精度价值。
下一篇:没有了!


相关新闻
- 竹材多片锯加工精度影响因素与产线适配要点解析 2026-09-26
- 多片锯工作台精度衰减的四个隐性诱因与产线适配逻辑 2026-09-26
- 多片锯导轨精度衰减的隐性诱因与产线适配逻辑 2026-09-25
- 立切多片锯加工效率与精度如何平衡 2026-09-25
- 多片锯维修的四个认知误区与产线降本实战路径 2026-09-24
- 多片木工锯加工精度影响因素与产线适配思路 2026-09-24
- 多片锯控制系统深度解析:从信号采集到执行输出的技术逻辑 2026-09-23
- 直线多片锯加工精度影响因素与产线适配要点 2026-09-23
- 细木工板多片锯加工精度影响因素与产线适配要点 2026-09-22
- 多片锯床加工精度总不达标?从主轴结构到进料方式逐层排查 2026-09-22


 客服